冲压件顶针印的调模技巧与注意事项
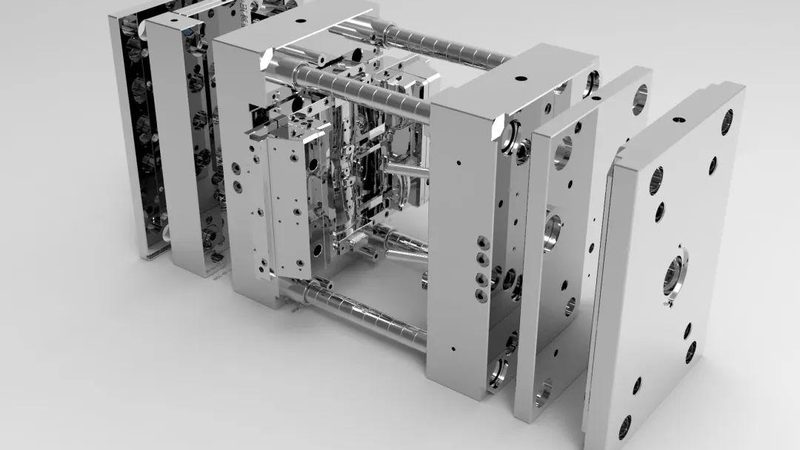
冲压件顶针印的调模技巧与注意事项
一、顶针印问题分析
在冲压件的生产过程中,顶针印是常见的问题之一。顶针印是指在冲压件表面形成的凹凸不平的痕迹,不仅影响外观质量,还可能影响产品的功能性。造成顶针印的原因主要有以下几点:
1. 顶针与模具间隙过大或过小; 2. 顶针表面粗糙度不达标; 3. 顶针硬度不合适; 4. 冲压速度过快或过慢; 5. 冲压压力不稳定。
二、调模方法
针对以上原因,以下是一些调模方法:
1. 调整顶针间隙:根据实际生产情况,适当调整顶针间隙,使其在合适的范围内。间隙过大,顶针与工件接触面积减小,容易产生顶针印;间隙过小,顶针与工件接触面积增大,容易产生顶针痕。
2. 改善顶针表面粗糙度:选择合适的顶针材料,并进行表面处理,提高顶针的耐磨性和表面光滑度。
3. 选用合适的顶针硬度:顶针硬度应略低于模具材料的硬度,以保证在冲压过程中顶针不会过度磨损。
4. 控制冲压速度:适当调整冲压速度,避免因速度过快或过慢而产生顶针印。
5. 稳定冲压压力:确保冲压压力稳定,避免因压力波动而产生顶针印。
三、注意事项
1. 在调整顶针间隙时,要注意观察冲压件表面质量,避免因调整不当而影响产品质量。
2. 在选择顶针材料时,要考虑模具材料的硬度、耐磨性等因素,确保顶针与模具的匹配度。
3. 在调整顶针硬度时,要注意控制硬度范围,避免因硬度过高或过低而影响顶针寿命。
4. 在控制冲压速度和压力时,要结合实际生产情况,避免因速度或压力不稳定而产生顶针印。
5. 定期检查顶针磨损情况,及时更换磨损严重的顶针,以保证冲压件质量。
四、总结
冲压件顶针印的调模是一个复杂的过程,需要综合考虑多个因素。通过以上方法,可以有效解决顶针印问题,提高冲压件质量。在实际生产过程中,要不断总结经验,优化调模方法,以确保产品质量。
本文由 华龙电器设备厂 整理发布。